www.eautomation.fr
18
'26
Written on Modified on
Le système de vision vérifie la qualité des codes-barres en ligne
Le système de vision proposé par Omron permet une inspection en ligne et à 100 % des codes-barres conformément aux exigences des normes ISO à des cadences de production pouvant atteindre 1 200 pièces par minute.
industrial.omron.eu
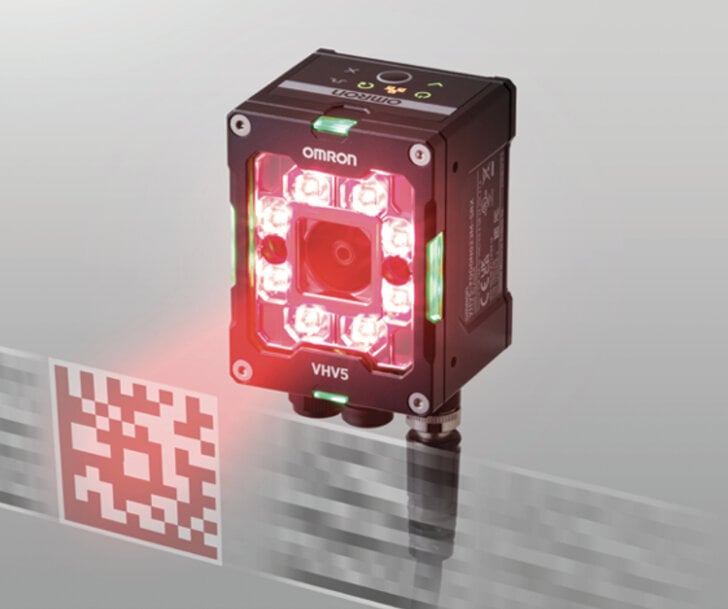
Omron Automation a lancé son système de vérification de codes-barres de la série VHV5-SRV, une solution en ligne conçue pour le contrôle qualité en temps réel des codes 1D et 2D dans les secteurs des sciences de la vie, de la pharmacie, de l’agroalimentaire, de l’automobile et de l’aéronautique. Le système surveille la qualité des codes-barres directement sur la ligne de convoyage, assurant une inspection continue afin de détecter immédiatement toute dégradation, tout marquage illisible ou tout format non conforme au cours du processus de fabrication.
Du contrôle par échantillonnage à la surveillance continue de la qualité
Dans l’industrie manufacturière, le contrôle qualité des codes-barres repose traditionnellement sur des vérifications manuelles hors ligne effectuées sur des échantillons au début ou à la fin d’un cycle de production. Cette méthode laisse souvent passer des dégradations progressives de l’impression, des codes illisibles ou des marquages non conformes jusqu’à ce qu’un lot entier ait déjà été traité, expédié ou rejeté par les opérations logistiques en aval.
Le système VHV5-SRV intègre ce mécanisme de contrôle qualité directement dans le processus de production. Chaque marquage est analysé immédiatement après son impression ou son application sur le composant. Les équipes du service qualité peuvent ainsi détecter instantanément les variations de qualité du marquage et ajuster les paramètres avant que des produits défectueux ne poursuivent leur parcours dans l’usine. Pour les secteurs soumis à des exigences réglementaires strictes, cette approche fournit la continuité des données nécessaire à la traçabilité des pièces et des emballages.
Validation technique et normalisation internationale
Afin de garantir une lisibilité reproductible tout au long de la chaîne logistique numérique, la qualité des codes est évaluée selon des normes internationales définies. Le système vérifie les codes-barres linéaires 1D conformément à la norme ISO/IEC 15416 et les codes matriciels 2D conformément à la norme ISO/IEC 15415. Pour les marquages appliqués directement sur les produits, comme ceux utilisés dans les secteurs de l'automobile et de l'aéronautique, le système applique les critères de notation de la norme ISO/IEC TR 29158 relative au marquage direct des pièces (DPM).
Au-delà de l’analyse géométrique et optique, cette solution valide les structures de données et la syntaxe conformément aux exigences mondiales GS1, évitant ainsi les erreurs de formatage avant l’expédition. Pour garantir la conformité aux normes de vérification ISO/IEC, le système est calibré à l’aide d’une carte de calibration externe fournie par un tiers, ce qui permet d’obtenir une évaluation objective et normalisée plutôt qu’une estimation logicielle non calibrée.
Inspection à grande vitesse et adaptation optique
Le système de contrôle est conçu pour effectuer des vérifications à des cadences pouvant atteindre 1 200 pièces par minute. Afin de compenser les variations causées par des géométries de surface complexes, il prend en charge des configurations d’éclairage internes et externes. Cette flexibilité permet d’obtenir des images à fort contraste sur des surfaces fortement réfléchissantes, courbes ou irrégulières, typiques des pièces automobiles métalliques ou des emballages alimentaires souples.
En regroupant dans une seule unité les fonctions de décodage et de vérification certifiée, le système peut remplacer directement les lecteurs de codes-barres existants dans le cadre de projets de modernisation des usines.
Contexte supplémentaire :
cette section détaille les spécifications techniques et l'analyse comparative concurrentielle qui ne figuraient pas dans l'annonce initiale du produit.
Sur le marché de la vérification en ligne des codes-barres industriels, ce système concurrence directement des solutions établies telles que la solution DataMan 475V de Cognex. Les deux plateformes prennent en charge les principales normes internationales ISO/IEC 15415, ISO/IEC 15416 et ISO/IEC TR 29158 pour les étiquettes imprimées et le marquage direct des pièces.
L’une des principales différences techniques réside dans l’architecture optique et la chaîne de traitement d’image. Alors que la plateforme de Cognex utilise une configuration fixe d’éclairage à quatre quadrants inclinée à 45 degrés afin de respecter strictement les exigences physiques des normes ISO, Omron s’appuie sur un logiciel intégré de transformation pour la correction des surfaces ainsi que sur la technologie Flat Field Correction. Cette approche numérique compense dynamiquement les variations d’éclairage et de pixels sur l’ensemble du champ de vision, notamment sur les surfaces irrégulières.
En termes de performances, la plateforme VHV5 atteint jusqu’à 4 000 pièces par minute pour le décodage standard grâce à ses processeurs multicœurs, tandis que la vérification en ligne certifiée conforme aux critères ISO est assurée à des cadences pouvant atteindre 1 200 pièces par minute. Ces performances positionnent le système comme une solution adaptée aux lignes d’emballage et d’assemblage à grande vitesse nécessitant une inspection à 100 % sans introduire de latence.
Publié avec l’assistance de l’IA par Natania Lyngdoh, rédactrice pour Induportals.
www.automation.omron.com
